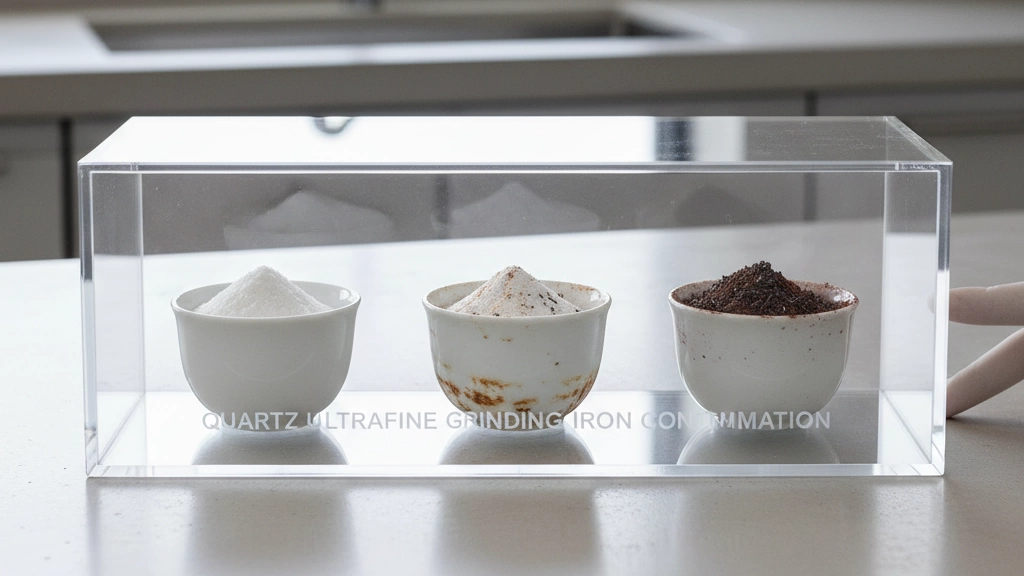
Искусственный кварцевый камень изготавливается путем связывания кварцевого песка и кварцевого порошка ненасыщенной полиэфирной смолой (НПС). На современном рынке с высокой конкуренцией цены смола может составлять примерно 601 тыс. тонн сырья, поэтому производители в первую очередь обращают на нее внимание, стремясь снизить затраты без ущерба для качества. Кварцевый порошок играет в этом процессе гораздо большую роль, чем многие производители предполагают.
1. Почему использование немодифицированного кварцевого порошка приводит к увеличению расхода смолы?
В качестве основного наполнителя используется кварцевый порошок, однако у него есть ограничение. Его поверхность гидрофильна, в то время как смоляная система является органической и неполярной. Немодифицированный кварцевый порошок содержит на своей поверхности реактивные силанольные группы (Si-OH), которые придают порошку сильно гидрофильный, олеофобный характер. В результате порошок плохо смачивается неполярной органической смоляной матрицей. Он не распределяется равномерно и склонен к агломерации. Чтобы эти частицы лучше текучи и плотно уплотнялись, производители обычно добавляют больше смолы. Это увеличивает стоимость, а поскольку порошок остается неравномерно распределенным, это создает внутренние дефекты, которые ухудшают прочность, блеск и стабильность размеров плиты.
Настоящая проблема заключается не в смоле или кварцевом порошке, а в границе раздела между ними.
2. Что на самом деле делает модификация поверхности?
Модификация поверхности изменяет поверхностную энергию частицы, позволяя смоле смачивать и покрывать её. Речь не идёт о покрытии порошка плёнкой. Чаще всего используются два способа:
Силановые связующие агенты Образуют ковалентные связи с органическими функциональными группами на поверхности кварца посредством гидролиза и конденсации. Результаты сохраняются дольше, но процесс более сложный и дорогостоящий.
Модификаторы смачиваемости и дисперсии Создание органического слоя с низкой поверхностной энергией на частице посредством молекулярной адсорбции и стерических препятствий. Эта физическая модификация является быстрой и эффективной, поэтому она стала более популярным выбором в промышленном применении.
Оба метода выполняют одну и ту же задачу. Они экранируют полярные силанольные группы и снижают поверхностную энергию, позволяя смоле равномерно смачивать и обволакивать порошок.
3. Важный показатель: показатель маслопоглощения.
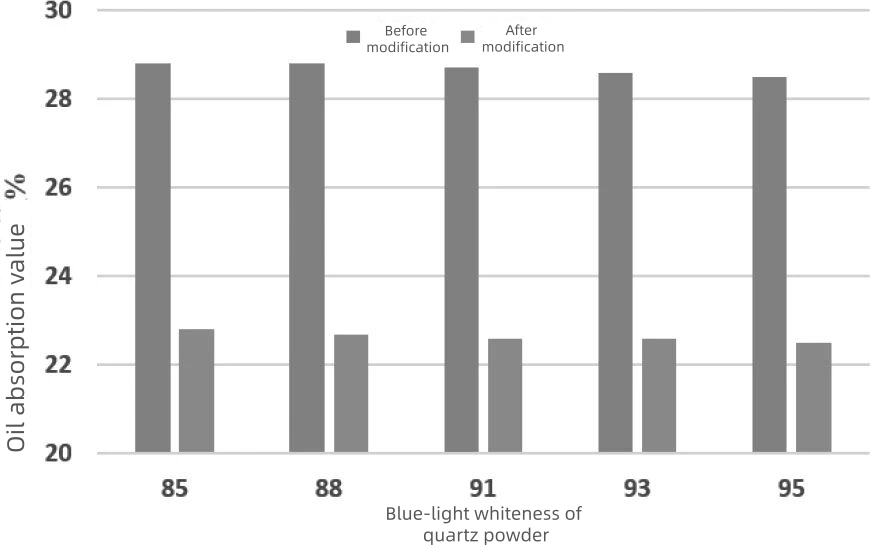
Показатель маслопоглощения измеряет, сколько связующего вещества требуется наполнителю. Чем выше значение, тем больше смолы необходимо для смачивания наполнителя.
Немодифицированный кварцевый порошок имеет полярную поверхность, поэтому молекулы смолы плохо распределяются по ней. Для компенсации плохого смачивания приходится добавлять больше смолы. После модификации ситуация меняется:
Полярность нижней поверхности. Измерение краевого угла смачивания показывает тенденцию к смещению в сторону гидрофобного, олеофильного поведения, при этом краевые углы превышают 110° в хорошо модифицированном порошке.
Улучшенное смачивание смолы. Улучшается текучесть суспензии, и покрытие становится более равномерным.
Меньше агломерации. Образуется меньше участков, испытывающих недостаток смолы, и внутренняя структура становится более плотной.
В ходе промышленных испытаний обычно сообщается, что добавление подходящего модификатора в количестве от 0,31 до 0,51 ТТ3Т может снизить маслопоглощение с примерно 281 ТТ3Т до приблизительно 221 ТТ3Т, что составляет снижение более чем на 201 ТТ3Т. Это позволяет использовать на 1,51–21 ТТ3Т меньше смолы без изменения остальной части рецептуры.
Исходя из производственной линии с годовой производительностью в один миллион квадратных метров, ежегодная экономия на затратах на смолу может достигать нескольких миллионов юаней. Эта цифра учитывает только прямые материальные затраты, исключая скрытые выгоды, такие как повышение выхода годной продукции и снижение энергопотребления в результате улучшения дисперсии.
4. Интеграция модификации в процесс шлифовки.
Распространенная проблема заключается в том, что модификация добавит этапы и замедлит работу линии. На практике сухую модификацию поверхности можно интегрировать в существующий процесс измельчения, а не использовать в качестве отдельного этапа. Модификатор распыляется на кварцевый песок через распылительные форсунки до или во время его поступления в шаровую мельницу. Во время измельчения механическая сила равномерно распределяет модификатор, поэтому покрытие завершается внутри мельницы. Отсутствуют этапы сушки, промывки или дополнительной выдержки, а дозировка на тонну порошка остается очень низкой. Правильная система измельчения обеспечивает это. Производственная линия шаровой мельницы и воздушного классификатора Epic Powder Machinery разработана для равномерного, высокоинтенсивного измельчения и точной классификации, так что:
а. Модификатор равномерно распределяется по каждой частице в процессе измельчения, обеспечивая однородное поверхностное покрытие;
б) Распределение частиц по размерам остается стабильным после модификации, что обеспечивает неизменность характеристик наполнителя от партии к партии;
c. Процесс масштабируется от лабораторных испытаний до полномасштабного производства без потери однородности покрытия.
Для получения сверхтонкого кварцевого порошка воздушные классификаторы и струйные мельницы Epic обеспечивают точный контроль размера частиц, необходимый для обработки высококачественного искусственного камня и кварца высокой чистоты.
5. Экономическая выгода и повышение качества
Экономия выходит за рамки стоимости смолы. Для линии, производящей один миллион квадратных метров в год, сокращение потребления смолы на 1,51 тонны на 3 тонны до 21 тонны на 3 тонны приводит к значительной ежегодной экономии, еще до учета косвенных выгод:
а. Более равномерное распределение повышает урожайность и снижает энергопотребление;
б) меньшее количество внутренних дефектов улучшает прочность, блеск и стабильность размеров доски;
c. После полировки тонкий органический слой в значительной степени удаляется, поэтому модифицированный порошок не демонстрирует измеримого изменения цвета или потери белизны (обычно ΔE ниже 0,5) и по-прежнему соответствует требованиям к поверхности премиум-класса.
Заключение
Смола является самой большой контролируемой статьей расходов в производстве искусственного кварцевого камня, и модификация поверхности кварцевого порошка — один из наиболее эффективных способов ее снижения. Интеграция сухой модификации в процессы измельчения и классификации позволяет производителям снизить маслопоглощение, улучшить совместимость наполнителя и смолы, а также добиться ощутимой экономии смолы без добавления отдельного технологического этапа.
Чтобы узнать, как наши производственная линия может поддерживать комплексную модификацию поверхности вашего кварцевого или кремнеземного порошка. контакт Команда EPIC Powder обратилась за технической консультацией и рекомендациями по технологическим процессам.
Эпический порошок
«Спасибо за прочтение. Надеюсь, моя статья вам поможет. Пожалуйста, оставьте комментарий ниже. Вы также можете связаться с представителем службы поддержки клиентов EPIC Powder, Зельдой, по любым дополнительным вопросам».
— Джейсон Ван, Инженер